Alüminyumda Gaz Giderme: Hidrojen Gözenekliliği Neden Oluşur, Nasıl Önlenir?
By OEM FURNACE Mühendislik - 13/10/2026 - 0 comments
Alüminyum dökümlerde sızdırmazlık testinden geçemeyen, işlendiğinde yüzeyinde boşluk çıkan parçaların en yaygın nedenlerinden biri hidrojen gözenekliliğidir. Sorunun kaynağını anlamak, çözümün yarısıdır.
Hidrojen nereden geliyor?
Sıvı alüminyum, havadaki ve şarj malzemesindeki nemle tepkimeye girer; açığa çıkan hidrojen metal içinde çözünür. Hidrojenin sıvı alüminyumdaki çözünürlüğü, katı alüminyumdakinden yaklaşık 20 kat fazladır. Metal katılaşırken bu fazla hidrojen dışarı atılmak zorunda kalır ve kaçamadığı yerde gaz boşlukları oluşturur.
Başlıca nem ve hidrojen kaynakları:
- Nemli veya yağlı hurda, talaş ve geri dönüş malzemesi,
- Kurutulmamış kepçe, pota, takım ve refrakterler,
- Yüksek ortam nemi (özellikle yaz aylarında),
- Gereğinden yüksek ergitme sıcaklığı ve uzun bekletme süresi,
- Metal yüzeyinin sık sık karıştırılması ve oksit filminin kırılması.
Önce kaynağı kesin
Şarj malzemesini kuru tutmak, takımları ön ısıtmak, ergitme sıcaklığını gereğinden yükseltmemek ve ocağı kapalı çalıştırmak, gaz giderme işleminin yükünü önemli ölçüde azaltır.
Döner rotorlu gaz giderme nasıl çalışır?
En yaygın yöntem, grafit bir rotor ile metale inert gaz (azot veya argon) vermektir. Rotor gazı çok sayıda küçük kabarcığa böler ve metali karıştırır. Hidrojen, içinde hidrojen olmayan bu kabarcıklara difüze olur ve kabarcıklarla birlikte yüzeye taşınır. Kabarcık ne kadar küçük ve metalde ne kadar uzun kalırsa, verim o kadar yüksek olur. Aynı işlem, kabarcıklara tutunan oksit kalıntıların yüzeye çıkmasına da yardımcı olur.
Rotor devri, gaz debisi ve işlem süresi; metal miktarına, pota geometrisine ve hedef kaliteye göre ayarlanır. Çok yüksek devir yüzeyde girdap oluşturup tekrar oksit ve hidrojen alımına yol açabilir.
Metal kalitesi nasıl ölçülür?
Pratikte en yaygın yöntem düşük basınç testi (RPT) ve buna dayalı yoğunluk indeksidir. Aynı metalden biri atmosfer basıncında, diğeri vakum altında katılaşan iki numune alınır; yoğunlukları arasındaki fark gaz içeriği hakkında fikir verir. Gaz giderme öncesi ve sonrası ölçüm yapmak, işlemin gerçekten işe yarayıp yaramadığını gösterir.
Kısa kontrol listesi
- Şarj ve takımlar kuru mu, ön ısıtılmış mı?
- Ergitme sıcaklığı gereğinden yüksek mi?
- Gaz giderme rotor devri ve gaz debisi kayıt altında mı?
- Gaz giderme sonrası metal döküme kadar ne kadar bekliyor?
- Yoğunluk indeksi düzenli ölçülüyor mu?
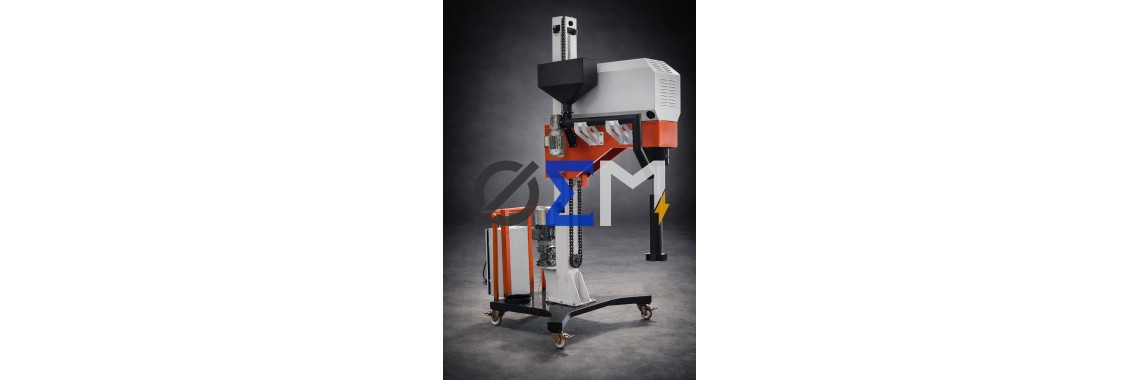
OEM FURNACE gaz giderme üniteleri, transfer potası ve ocak sistemlerimizle birlikte çalışacak şekilde tasarlanır.
Projeniz için doğru fırını birlikte belirleyelim. Kapasite, alaşım ve enerji altyapınızı yazın, size açık kalemli bir teklif hazırlayalım: talep@oemfurnace.com.tr · +90 533 945 27 94
Tags: gaz giderme, degassing, hidrojen gözenekliliği, porozite, alüminyum döküm kalitesi
Comments
Write a comment